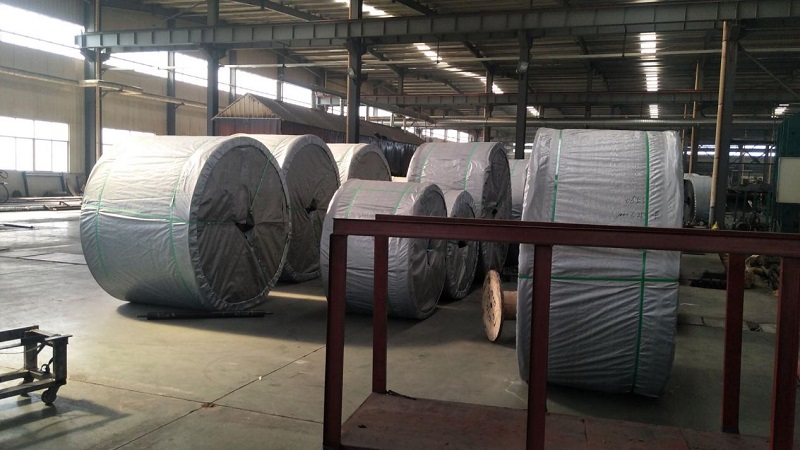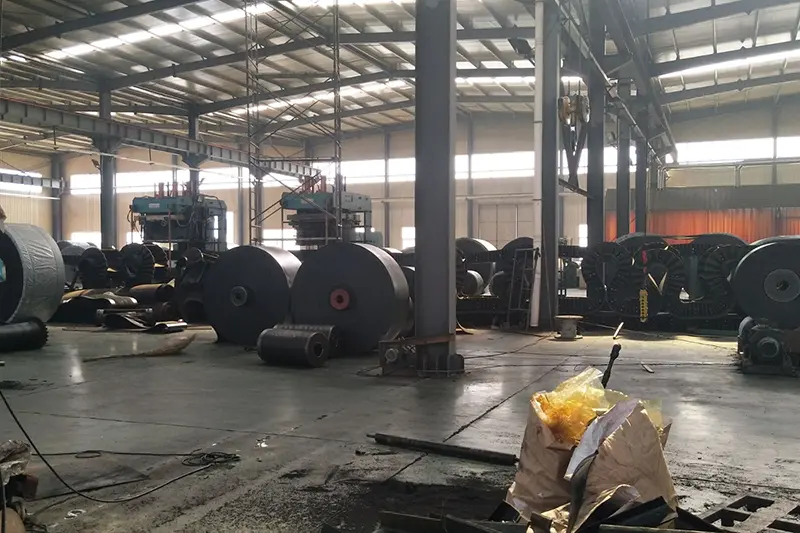
I. Råmaterialberedning (anpassad formulering)
Tre kategorier av kärnråvaror är exakt proportionerade efter driftsförhållanden:
Gummi råvaror
Basgummi (Naturgummi/NR, SBR, EPDM, NBR) + Förstärkningsmedel (kimrök, kiseldioxid) + Vulkaniseringssystem (svavel, acceleratorer) + Funktionella tillsatser (antioxidanter, nötningsbeständiga medel, flamskyddsmedel, mjukgörare).
Differentierad efter applikation: Toppskyddsgummi (nötnings- och slagtålighet), bottenskyddsgummi (låg friktion) och kärn-/skumgummi (speciellt för bindning till stommen).
Basmaterial för stommen
Tygkärna: Polyester (EP), Nylon (NN) eller bomullscanvas; ger höghållfast, flerskikts bärförmåga.
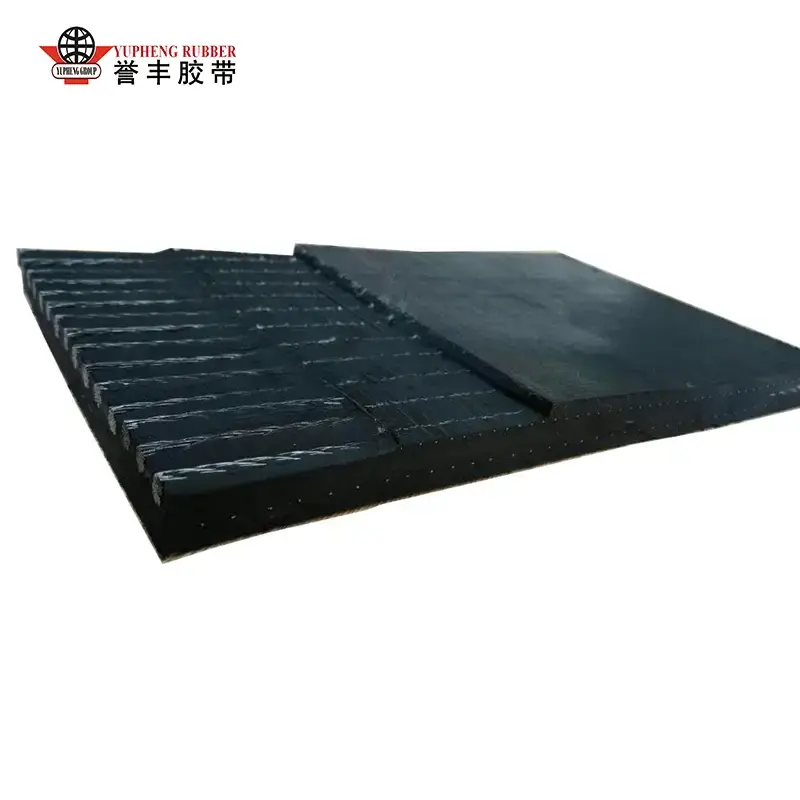
Stålkordskärna: Galvaniserade stålkord; designad för långdistans, högspänningsbrytningstillämpningar.
Bindemedel
RFL-dopplösning (Resorcinol-Formaldehyd-Latex): Förhindrar delaminering mellan gummit och tyget eller stålkord.
II. Blandningsprocess (beredning av gummiblandning; bestämmer grundläggande egenskaper)
Råmaterial vägs och matas in i en innesluten intern mixer; blandning sker vid höga temperaturer (120–160°C) och högt tryck i 10–15 minuter för att säkerställa att kimrök och tillsatser är helt dispergerade i basgummit, vilket förhindrar agglomerering eller för tidig vulkanisering (anbränning).
Blandningen släpps ut i en öppen kvarn för ytterligare blandning och kylning för att lindra inre spänningar.
En arkmaskin pressar samman blandningen till ark med fast tjocklek; dessa kyls och får vila/mogna i 4–24 timmar för att stabilisera plasticiteten.
Prover testas för hårdhet, draghållfasthet och vidhäftningshållfasthet; undermåliga partier återbearbetas, medan kvalificerade ark lagras per kategori för framtida användning.
III. Förbehandling av slaktkroppar (avgörande för att förbättra bindningsstyrkan)
1) Tyg Canvas Förbehandling
Duken är tillplattad och avdammad, sedan nedsänkt i en RFL-dopptank och torkad; detta bildar en bindande film på ytan av dukfibrerna, vilket förhindrar efterföljande delaminering eller separation. 2) Förbehandling av stålkabel
Galvaniserade stålkablar genomgår avfettning och avrostning, följt av fosfatering för att skapa ett grovt fosfatskikt som avsevärt förbättrar den penetrerande vidhäftningen med kärngummit; alla kablar rätas ut under jämn spänning som förberedelse för nästa steg.
IV. Kalandrering + formning (skiktad montering för att producera det gröna bältet)
Alternativ A: Tygkärnalöpande bandformning
Gummibeläggning via kalander med fyra rullar: Förbehandlad duk passerar genom kalandreringsvalsar med konstant hastighet, med ett tunt lager av kärngummi jämnt applicerat på båda sidor för att producera enkel- eller dubbelsidigt gummerat tyg;
Flerskiktsmontering: Gummerade tygskikt är inriktade och staplade enligt designen (t.ex. 3, 4 eller 5 skikt), med en tunn beläggning av kärngummi applicerad mellan skikten för att driva ut instängd luft;
Botten- och toppskikt av gummi appliceras (med det övre skiktet som är slitstarkt), och kantgummi appliceras för att täta sidorna;
Kallpressande rullar komprimerar enheten för att eliminera luftbubblor och rynkor, vilket ger det ovulkaniserade gröna bältet.
Alternativ B: Formning av transportband med stålkabelkärna (höghållfast applikation)
Flera stålkablar är anordnade med lika intervall och konstant spänning på formningsbordet för att säkerställa jämn lastfördelning;
Ett bottenskikt av kärngummi läggs ner, kablar bäddas in platt i gummit och ett mellanliggande fyllgummiskikt appliceras för att fylla mellanrummen mellan kablarna;
Förtjockade topp- och bottenskyddsgummilager och sidokanttätande gummi appliceras;
Vakuum kallpressning konsoliderar enheten och förhindrar luftfickor eller blåsor mellan kablarna och gummit.
Specialiserade derivatprodukter
Sidoväggar, klossar och mönstrade gummiskivor installeras samtidigt under formningen för att producera integrerad halvfärdig anti-halk eller brant lutningtransportband.
V. Vulkanisering (härdningsprocess för kärnor; permanent tvärbindning av gummi)
Vulkanisering är det kritiska steget som förvandlar det "mjuka rågummiämnet" till en höghållfast färdig produkt. Två vanliga typer av utrustning används:
Flatbäddsvulkaniseringspress (batchprocess; för små till medelstora bredder eller specialbälten)
Bandämnet placeras mellan flerskikts uppvärmda plattor. Processförhållanden: temperatur 140–160°C, tryck 1,5–3 MPa och vulkaniseringstid från 15 till 60 minuter beroende på tjocklek. Under hög temperatur och högt tryck tvärbinds gummimolekyler och smälter samman gummilagren och förstärkningsstrukturen till en enhetlig helhet.
Continuous Drum Vulcanizer (Massproduktion av långdistans standard platta remmar)
Ett stålband drar kontinuerligt bandämnet med konstant hastighet över en uppvärmd, trycksatt trumma för oavbruten vulkanisering. Denna metod är lämplig för långa transportband (kilometer långa), vilket säkerställer enhetlig tjocklek och frånvaro av sektionsfogar.
Efter vulkanisering genomgår bandet en långsam, gradvis avkylningsprocess för att förhindra sprickbildning eller deformation orsakad av termisk expansion och sammandragning.
VI. Efterbearbetning och efterbehandling
Kylning och inställning: Luft- eller vattenkylning för att sänka temperaturen helt och lindra inre vulkaniseringspåkänningar;
Kantklippning: Borttagning av överflödig blixt/grader från båda sidor för att standardisera bältets bredd;
Ytbehandling: Slipning, polering och märkning (tryckmodell, styrka, specifikationer och produktionsdatum);
Specialbearbetning: Perforering, kapning till specifika längder och varmskarvning av färdiga fogar efter behov.
-